Teléfono: +86 576 8880 5030
Correo electrónico: sales@peekchina.com
Desde 2008 fabricante chino de estándares PEEK
Teléfono: +86 576 8880 5030
Correo electrónico: sales@peekchina.com
Desde 2008 fabricante chino de estándares PEEK

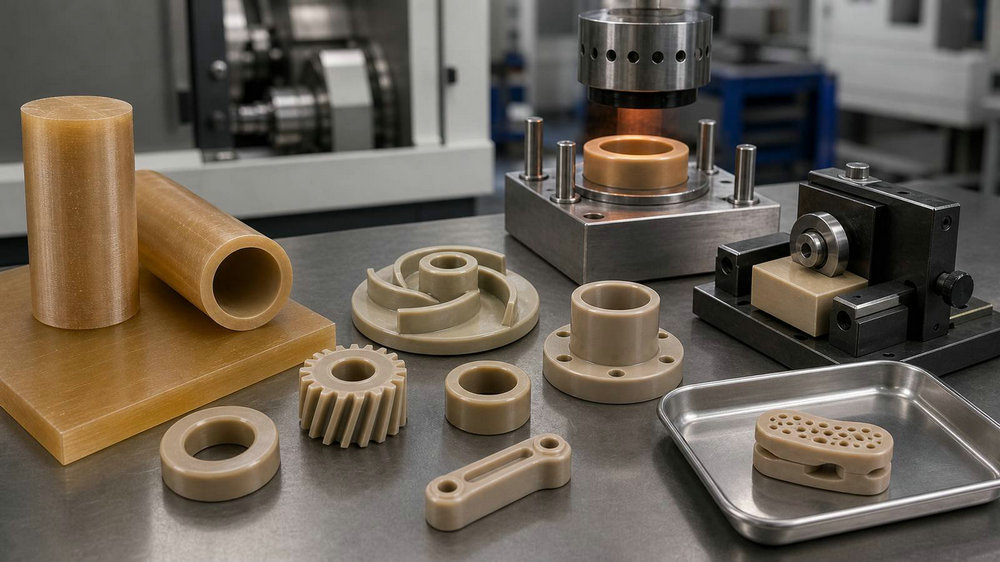
Cuando el precio de un “plástico” puede alcanzar varios cientos o incluso más de mil yuanes por kilogramo, deja de ser el material económico de uso cotidiano que normalmente asociamos con los plásticos y pasa a ocupar la parte superior de la pirámide de los “materiales de ingeniería especiales”: el poliéter éter cetona (PEEK). Con un punto de fusión de aproximadamente 343 °C y la capacidad de combinar un peso extremadamente bajo con una resistencia comparable a la de los metales, el PEEK se está convirtiendo en un material clave para tecnologías futuras como los robots humanoides, la industria aeroespacial comercial y las interfaces cerebro-computadora.
Sin embargo, un alto rendimiento suele ir acompañado de una elevada barrera tecnológica. Desde los exigentes procesos de síntesis hasta las cadenas de suministro históricamente dominadas por grandes fabricantes europeos y estadounidenses, ¿qué lógica de costes y qué barreras técnicas se esconden detrás del elevado precio del PEEK? Analicemos la estructura de valor de este “plástico dorado”.
Muchas personas consideran difícil de entender el precio del PEEK cuando lo ven por primera vez. Los plásticos de ingeniería convencionales pueden costar solo varias decenas de yuanes por kilogramo, mientras que el PEEK puede alcanzar varios cientos o incluso más de mil yuanes por kilogramo. Si solo observamos el peso, el PEEK es ciertamente caro. Pero cuando analizamos la aplicación real, la pregunta más importante es: ¿qué está sustituyendo el PEEK —metal, aleación de titanio, cerámica, recubrimientos especiales o plásticos de ingeniería convencionales? ¿Qué problema está resolviendo —reducción de peso, resistencia a la corrosión, resistencia a altas temperaturas, esterilización, implantación o fiabilidad a largo plazo?
El mercado del PEEK en 2026 muestra una tendencia aparentemente contradictoria. Por un lado, la capacidad de producción nacional está aumentando y los precios están bajando, por lo que el PEEK ya no es simplemente un “material de alto precio” controlado por un pequeño número de empresas multinacionales. Por otro lado, el PEEK que realmente puede entrar en las cadenas de suministro de clientes para aplicaciones de alto nivel, como implantes médicos, aeroespacial, semiconductores y petróleo y gas, sigue siendo mucho más que una resina que puede fundirse y moldearse.
El elevado precio del PEEK es el resultado de al menos seis factores superpuestos: síntesis costosa de monómeros, polimerización difícil, estrictos requisitos de purificación, una ventana de procesamiento reducida, largos ciclos de certificación y aplicaciones de alto valor. Su valor se acumula a lo largo de toda la cadena, desde el diseño molecular hasta la validación por parte del cliente.
La estructura química del PEEK determina que no pueda producirse mediante la misma ruta que los polímeros olefínicos convencionales. Industrialmente, el PEEK suele sintetizarse mediante una reacción de policondensación por sustitución nucleofílica aromática utilizando materias primas como 4,4'-difluorobenzofenona (DFBP) e hidroquinona (HQ), formando una cadena principal rígida con enlaces éter y cetona alternados.
El primer factor de coste es que los propios monómeros no son baratos. La DFBP es un monómero aromático fluorado estrechamente relacionado con las industrias de productos químicos fluorados y químicos especiales. No es una materia prima petroquímica de gran volumen, por lo que el volumen de producción, la pureza, la estabilidad y la continuidad del suministro afectan al coste. La hidroquinona es relativamente común, pero una vez que entra en un sistema de polimerización de PEEK, su contenido de humedad, iones metálicos e impurezas debe cumplir requisitos mucho más estrictos. Las materias primas industriales convencionales no pueden considerarse automáticamente equivalentes a materias primas de grado de polimerización para materiales de alto rendimiento.
El segundo factor de coste es la exigencia del sistema de reacción. La polimerización del PEEK normalmente se realiza en un sistema de disolvente polar de alto punto de ebullición, como el difenilsulfona, junto con aditivos como carbonatos de metales alcalinos. La reacción debe llevarse a cabo a alta temperatura, en condiciones anhidras y bajo una atmósfera inerte.
Aquí, “exigente” no significa simplemente “alta temperatura”. Deben mantenerse estables simultáneamente múltiples variables, como la proporción de monómeros, el contenido de sales, la humedad, la pureza del disolvente, la temperatura de reacción, la eficiencia de mezcla, el aumento de viscosidad y el control de la viscosidad final.
El tercer factor de coste procede del coste tecnológico asociado a la rigidez de la estructura molecular. La cadena principal del PEEK contiene numerosos anillos aromáticos y enlaces éter y cetona. Los anillos aromáticos proporcionan rigidez, resistencia térmica y resistencia mecánica; los enlaces éter proporcionan cierto grado de flexibilidad; y los enlaces cetona contribuyen a la polaridad y estabilidad. Esta estructura proporciona al PEEK un alto punto de fusión, resistencia térmica y estabilidad química, pero también genera una elevada viscosidad del sistema y dificulta la transferencia de masa y calor, haciendo más difícil controlar el punto final de la reacción y la distribución del peso molecular.
En otras palabras, la etapa de síntesis de monómeros ya determina que el PEEK no es un material en el que materias primas baratas simplemente reaccionan para convertirse en un producto terminado. Desde el principio requiere monómeros de alta pureza, disolventes de alta temperatura, un sistema estrictamente anhidro y un control preciso del peso molecular.
Si la síntesis de monómeros es el punto de entrada del alto coste del PEEK, la polimerización es la primera gran barrera tecnológica.
El PEEK es un material de poliariletercetona semicristalino. Sus propiedades no dependen únicamente de si es “PEEK”, sino también del peso molecular, la distribución del peso molecular, el comportamiento de cristalización, el contenido de cenizas, los volátiles, la estructura de los grupos terminales, el historial térmico y la consistencia entre lotes.
En los plásticos convencionales, las variaciones del peso molecular pueden simplemente ampliar la ventana de procesamiento. En el caso del PEEK, sin embargo, los cambios en el peso molecular pueden afectar directamente a la viscosidad del fundido, la resistencia mecánica, la resistencia a la fatiga, la resistencia al desgaste, la procesabilidad y los resultados de validación del cliente.
La polimerización del PEEK requiere un sistema de alta temperatura y la viscosidad aumenta rápidamente durante la reacción. A medida que aumenta la viscosidad, se vuelven más difíciles la mezcla, la transferencia de calor, la eliminación de volátiles y la uniformidad del disolvente. Que un material pueda producirse en laboratorio no significa que pueda ampliarse de forma estable a escala industrial. Del mismo modo, producir un lote correctamente no significa que varios lotes consecutivos mantendrán la misma ventana de rendimiento.
Esto impone mayores requisitos al equipo. Los reactores deben soportar altas temperaturas, disolventes y sales. Los sistemas de mezcla deben adaptarse a materiales de alta viscosidad. Los sistemas de control de temperatura deben ser estables para evitar sobrecalentamientos locales o reacciones insuficientes. La recuperación del disolvente y la separación de sales deben ser fiables. Durante los cambios de lote, la limpieza y el control de contaminación también deben ser extremadamente estrictos.
Según la información técnica de Victrex, la longitud de cadena del PEEK, es decir, su peso molecular, afecta a sus propiedades. El PEEK de mayor peso molecular suele presentar mayor tenacidad y resistencia al impacto, mientras que el PEEK de menor peso molecular ofrece mejor fluidez del fundido y resulta adecuado para moldear componentes pequeños y complejos. Por lo tanto, diferentes aplicaciones requieren diferentes grados de peso molecular, en lugar de aplicar simplemente el principio de “cuanto mayor, mejor” o “cuanto menor, mejor”.
Esto genera un factor de coste clave: los fabricantes deben dominar tanto el control de la síntesis como la clasificación del material según la aplicación. Los grados para implantes médicos deben equilibrar biocompatibilidad, propiedades mecánicas, procesabilidad y estabilidad a largo plazo. Los grados aeroespaciales deben equilibrar ligereza, resistencia a la llama, baja emisión de humo y toxicidad, resistencia a la fatiga y fiabilidad. Los grados industriales resistentes al desgaste pueden requerir la incorporación de cargas como fibra de carbono, grafito o PTFE. Los grados para semiconductores son más sensibles a la limpieza, los bajos extractables y la baja desgasificación.
Por tanto, dentro de una misma familia de PEEK existen numerosos grados. El cliente no compra simplemente el nombre “PEEK”, sino el rendimiento predecible de un determinado grado en unas condiciones de funcionamiento concretas.
Alrededor de 2026, la capacidad de producción de PEEK en China ha aumentado considerablemente, y los informes públicos del mercado indican que varias empresas están desarrollando capacidades de producción de miles de toneladas o superiores. Sin embargo, la capacidad de producción no equivale automáticamente a capacidad de suministro de materiales de alto nivel.
La cuestión clave del PEEK no es “¿se puede producir?”, sino “¿se puede producir de forma estable un grado que cumpla los requisitos de validación del cliente?”.
Por eso, aunque avanza la sustitución nacional, las aplicaciones médicas, aeroespaciales y de semiconductores de alto nivel no pueden ser sustituidas inmediatamente por productos de bajo precio. En la industria de materiales, lo más costoso no es producir algo correctamente por primera vez, sino hacerlo de manera estable, fiable, trazable y verificable durante mucho tiempo.
El sistema de polimerización del PEEK es complejo. Después de la reacción no se obtiene directamente una resina completamente limpia. El sistema puede contener monómeros sin reaccionar, oligómeros, subproductos de sales inorgánicas, residuos de disolventes de alto punto de ebullición, iones metálicos, humedad, volátiles, geles o partículas negras y fracciones con una distribución anormal del peso molecular.
Para aplicaciones convencionales, estas impurezas pueden afectar simplemente al color, el olor o la estabilidad del procesamiento. Sin embargo, para aplicaciones médicas, de semiconductores, aeroespaciales y otras aplicaciones de alto nivel, pueden convertirse en problemas críticos.
El PEEK de grado médico se utiliza en contacto con tejidos humanos, sangre, huesos o en entornos de implantación a largo plazo. Los extractables, los volátiles de bajo peso molecular, los monómeros residuales y los iones metálicos del material pueden afectar a la evaluación de la biocompatibilidad.
Lo que realmente valoran los clientes médicos no es simplemente el nombre del material, sino la seguridad a largo plazo y un historial de rendimiento trazable.
Los componentes de PEEK utilizados en equipos de semiconductores pueden entrar en contacto con gases corrosivos, entornos de vacío, plasma y ambientes ultralimpios. Los volátiles, extractables y partículas contaminantes del material pueden afectar al rendimiento del proceso.
Estas propiedades no pueden conseguirse simplemente mediante una “purificación convencional”. Requieren un sistema de calidad completo y capacidades de ensayo.
El coste de purificación suele subestimarse. Purificar no significa simplemente lavar con agua. Los disolventes de alto punto de ebullición, las sales, los oligómeros y la morfología del polvo pueden complicar la separación, filtración, lavado y secado. Estos procesos pueden generar pérdidas de material, aumentar el consumo energético y añadir tiempo.
Aumentar los ciclos de lavado para mejorar la pureza incrementa el consumo de disolventes, agua y energía. Reducir las etapas de purificación para minimizar las pérdidas de material puede, por el contrario, afectar a la validación por parte de clientes de alto nivel.
Esta es una parte que suele pasarse por alto en la estructura de costes del PEEK: la pureza no es simplemente un centro de costes, sino un requisito de entrada para las aplicaciones de alto nivel.
El punto de fusión del PEEK es de aproximadamente 343 °C, mientras que su temperatura de uso continuo puede alcanzar unos 260 °C. Sin embargo, el punto de fusión y la temperatura de procesamiento no son lo mismo. La temperatura del cilindro en el moldeo por inyección suele situarse entre 350 y 400 °C. Esto significa que la experiencia convencional de procesamiento de plásticos no puede aplicarse directamente al PEEK.
Las temperaturas del cilindro de 350–400 °C imponen mayores requisitos a las resistencias, termopares, controladores de temperatura, husillos, superficies internas del cilindro, boquillas y sistemas de control de temperatura del molde.
El PEEK normalmente puede procesarse con máquinas de moldeo por inyección estándar, pero cuando sea necesario pueden sustituirse resistencias, termopares o controladores. También se recomiendan resistencias cerámicas y fundas aislantes. Por tanto, incluso cuando no sea necesario un equipo completamente personalizado, pueden requerirse modificaciones para lograr un control de temperatura estable, limpio y de alta temperatura.
Aunque los pellets de PEEK están nominalmente secos, todavía pueden absorber humedad. Antes del moldeo por inyección, puede utilizarse un secado a 150–160 °C durante 2–3 horas o durante toda la noche para reducir la humedad residual por debajo del 0,02 %.
Un exceso de humedad puede afectar a la calidad del producto y provocar degradación o defectos. Al mismo tiempo, los residuos de otros polímeros, aceite, polvo y materiales reciclados se vuelven más críticos a altas temperaturas. El equipo utilizado para procesar PEEK debe mantenerse limpio para evitar que los contaminantes formen puntos negros u otros defectos a las temperaturas de procesamiento del PEEK.
El PEEK es un material semicristalino, y la temperatura del molde afecta considerablemente a la cristalinidad y al rendimiento final. Normalmente se recomienda controlar la temperatura del molde alrededor de 170–200 °C para evitar una cristalización insuficiente provocada por un enfriamiento demasiado rápido.
Por tanto, procesar PEEK no consiste simplemente en “fundir y enfriar para darle forma”. También es necesario controlar el proceso de cristalización.
El verdadero coste de la temperatura de procesamiento no se limita al consumo eléctrico y al límite de temperatura del equipo. Incluye el sistema de secado, el cilindro de alta temperatura, el entorno de procesamiento limpio, el control de temperatura del molde, el ajuste del proceso, el control de la tasa de rechazo y la experiencia del personal técnico. Todos estos costes terminan formando parte del coste total de cada kilogramo de producto de PEEK.
Uno de los componentes más subestimados del elevado precio del PEEK es el coste de certificación y validación. Especialmente en los sectores médico, aeroespacial, de semiconductores y petróleo y gas, la introducción y cualificación de materiales puede requerir años.
La biocompatibilidad según ISO 10993 se menciona con frecuencia para el PEEK de grado médico. Sin embargo, deben distinguirse dos aspectos: el proveedor de materiales puede proporcionar datos del material y soporte de biocompatibilidad que cumplan los requisitos pertinentes, mientras que el fabricante de dispositivos médicos debe completar la validación integral en función del uso específico del dispositivo, el lugar de contacto, la duración del contacto, el método de esterilización y la vía clínica.
El coste aquí no corresponde a una única prueba. Incluye la acumulación de datos a largo plazo, la estabilidad del proceso, la documentación normativa, los sistemas de trazabilidad y la confianza del cliente.
Las aplicaciones aeroespaciales prestan atención a la resistencia a la llama, humo y toxicidad, fatiga, resistencia a los medios, estabilidad dimensional, trazabilidad y consistencia entre lotes.
Los clientes aeroespaciales no introducen un material simplemente porque sea barato. Necesitan datos del material, ventanas de proceso, validación de componentes, estabilidad de la cadena de suministro, rendimiento a largo plazo y, en algunos casos, integración con el ciclo de un determinado programa aeronáutico.
Por ello, una parte importante del coste del PEEK para aplicaciones aeroespaciales procede de la prima asociada a haber sido validado dentro del sistema aeroespacial.
En los equipos de semiconductores, la contaminación causada por un material puede provocar el rechazo de un lote completo de obleas. En entornos petroleros y gasísticos de fondo de pozo, el fallo del material puede provocar reparaciones costosas e incluso incidentes de seguridad.
Los clientes están dispuestos a pagar más por materiales de alto rendimiento porque el coste de un fallo puede ser muy superior al precio del propio material.
Por tanto, la razón fundamental por la que los ciclos de certificación del PEEK son largos no es simplemente que los procedimientos sean complicados. Es que las industrias posteriores tienen una tolerancia extremadamente baja al fallo.
El precio del PEEK no puede explicarse simplemente por el coste de una bolsa de pellets de resina.
Su valor se acumula a lo largo de toda la cadena: monómeros costosos, polimerización exigente, control del peso molecular, purificación, procesamiento a alta temperatura, grados específicos para cada aplicación, certificación, trazabilidad y validación a largo plazo por parte del cliente.
El PEEK es caro porque no es simplemente un “plástico”. Es un sistema de material de alto rendimiento que requiere tecnología, control de procesos, equipos, garantía de calidad, experiencia en aplicaciones y verificación a largo plazo.
Derechos de autor ©PEEKCHINA | Taizhou Ark International Trade co., Ltd. se reserva todos los derechos |
mapa del sitio
| Energizado por


 ES


